


kat:PVC penová doska
Doska z penovej PVC s vysokou hustotou je vhodný na prispôsobenie nábytku a prispôsobenie skríň. Je ľahké vŕtať, rezať a brúsiť. Podporuje pr...
skontrolujte podrobnostiOstré okraje po CNC frézovaní, atrament, ktorý sa namiesto zmáčania zrnie, otvory pre skrutky, ktoré sa pri montáži odlupujú. Ak ste s PVC penovými doskami pracovali viac ako niekoľko mesiacov, videli sme všetky tri. Zvyčajným impulzom je spomalenie vretena, výmena rezača alebo výmena atramentu. Vo väčšine prípadov príčina spočíva vo vnútri samotnej dosky: jej penová štruktúra, jej hustota a výrobná doska, ktorú podávate.
Tu je záver: môžete zlepšiť výkon spracovania fólií z penového PVC bez toho, aby ste museli prerábať svoju dielňu. Prispôsobte kvalitu plechu výrobným krokom, ktoré skutočne vykonávate, kontrolujte teplotu a teplotu okolo materiálu a nakupujte od výrobcu, ktorý dodržiava prísne tolerancie. Urobte to správne a väčšinu problémov s okrajmi, priľnavosťou a stabilnou skôr skôr, ako sa plech dostane k nástroju.
Prvým rozhodnutím nie je, si kúpiť, ale aký prierez.
Voľné penové dosky zachovávajú súvislú bunkovú štruktúru z tváre na tvár. Sú ekonomické, ľahké a ľahko sa strihajú, čo z nich robí predvolenú pre grafické a výstavné tabule. Kompromis sa prejavuje na opracovaných priamo okrajoch: odkryté bunky vytvárajú miernu pórovitosť a ak tlačíte plné farby na povrch, atrament sa môže vsiaknuť do ústia buniek a vyzerá ako škvrnitý.
Celuka dosky idú inou cestou. Povrch je počas vytláčania zámerne ochladzovaný, takže na penovom jadre sa vytvorí hustá koža. Táto koža zvyšuje tvrdosť povrchu a vytvára oveľa čistejšiu hranu po frézovaní. Výrobcovia, ktorí vyrábajú nábytkové dvierka, panely skriniek a architektonické profily, zvyčajne uprednostňujú túto štruktúru, pretože diel vyzerá ako hotový ešte pred olepovaním hrán.
Koextrudované dosky idú o krok ďalej tým, že v druhom kroku extrúzie nalepia pevnú vrchnú vrstvu na jadro. Uzaver nezanecháva odkryté bunky, takže žiadne zmazanie atramentu je súčasťou prieskumu a vyfrézované okraje sú najčistejšie zo všetkých troch. Toto je štruktúra, ktorú je potrebné nájsť, keď v rovnakej mede záleží na UV tlači a dôležitých spojoch.
| Nehnuteľnosť | Pena zadarmo | Celuka | Koextrudované |
|---|---|---|---|
| Prierez | Spenené bunky z tváre do tváre | Hustá koža nad penovým jadrom | Pevná vrchná vrstva na penovom jadre |
| Typická hustota | 0,45 – 0,60 g/cm³ | 0,55 – 0,75 g/cm³ | 0,55 – 0,70 g/cm³ |
| Opracovaná hrana | Mierne porézne, predložené hlavné znaky | Čistý okraj, dobre drží detaily | Najčistejší okraj, pripravený na tlač |
| Najvhodnejšie procesy | Výstavná grafika, výstavné tabule | Nábytkové dvierka, architektonické panely | UV tlač, stolárstvo, najlepšie označenie |
Hustota dosky je najužitočnejšia jednotlivá hodnota pri nastavovaní píly, frézky alebo vŕtačky. Predpovedá, ako sa materiál bude správať pod špičkou lepšie ako ktorákoľvek iná publikovaná špecifikácia.
Pre 3 – 5 mm výrezy s nápismi, typické triedy klesajú okolo 0,45 – 0,50 g/cm³. Rýchlo a rýchlo vytvoríte hrany pre nápisy a jednoduché tvary. Pri prechode na 10 mm a hrubšie dosky sa kvalita hrán stáva limitujúcim a vyššia hustota sa vyplatí. Komponenty súčiastok a panelov, ktoré sú získané zboku, využívajú materiál nad 0,60 g/cm³; hustejšia bunková štruktúra odolná roztrhnutiu a vytvára výrazne čistejšiu líniu rezu.
Materiál s vysokou hustotou tiež umožňuje bežnému zlyhaniu: lokálnemu topeniu trením medzi tupým nástrojom a penovým PVC. V praxi dosky v rozsahu 0,65 – 0,75 g/cm³ držia gravírované detaily a ostré rohy oveľa lepšie ako ľahšie akosti, a preto CNC obchody, ktoré režú diely skriniek, tiahnu k celuke a koextrudovaným konštrukciám.
Ak sú súčasťou vašej každodennej práce detailné CNC povrchové úpravy alebo všetky spoje, zvážte začiatok a Celuka doska z tvrdeho PVC s vysokou hustotou a odtiaľ nalaďte svoju rýchlosť.
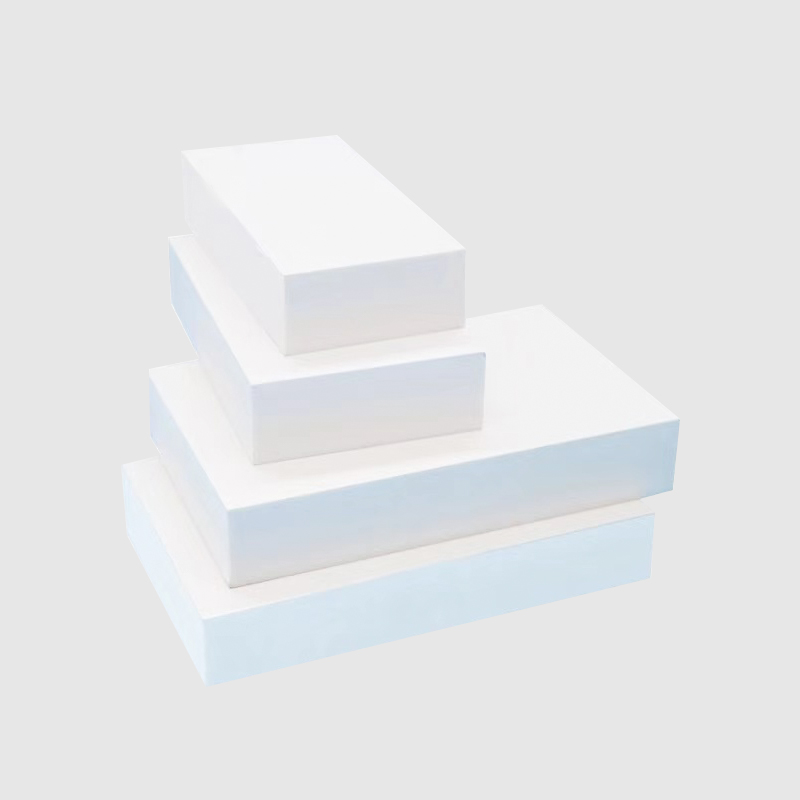 Veľkoobchod OEM/ODM 4x8 rozšírených dosiek izolačná vodotesná a odolná proti plesniam Veľkoobchodná ponuka 4x8 expandovaných celukových dosiek izolačných vodotesných a plesnivých pvc penových dosiek, Jiatao Industrial Co., Ltd je Čína OEM/O... Zobraziť produkt →
Keď je štruktúra dosky a hustota správna, nastavenia stroja sa stanú predvídateľnými. Začnite s nástrojom a potom upravte rýchlosť posuvu.
Na frézovanie použite ostré karbidové špirálové nástroje. Šálový bit s dvomi drážkami je solídnou axiálnou drážkou pre dosky s hrúbkou 3–18 mm; jednobrieť nástroj lepšie vyskúšať pri hlbokých rezoch, ale zanecháva o niečo drsnejší povrch. Pre tenké plechy pod 6 mm sú vibrácie vašim skutočným nepriateľom. Upevnite dosku na dosku alebo ju spustite pod vysávačom, pričom sa musí meniť čisté nožnice na ošúchaný okraj.
Otáčky vretena by sa mali prispôsobovať skôr hustote ako hrúbke dosky. Pri 18 000 otáčkach za minútu s 6 mm rezačkou bude doska s hmotnosťou 0,50 g/cm³ rezať pohodlne pri rýchlosti posuvu 2–3 m/min. Keď zvýšiť až 0,70 g/cm³ materiálu, znížte posuv na približne 1,5–2 m/min, aby nástroj mohol najskôr hustejší prúd tryok. Pri dokončovacích prechodoch udržujte prekročenie na alebo pod tretinou priemeru nástroja.
Tieto východiskové body sa mierne menia pre druhy drevo-plastových kompozitov, pretože minerálne látky sa plnia rýchlejšie a potrebujú. A WPC penová doska vyrobená na rezanie a tvarovanie dobre drží toleranciu naprieč opakujúcimi sa časťami skríň, ale počítajte s tým, že kontrolujete okraje každých pár listov a znížite rýchlosť približne o 10–15 % v porovnaní so štandardnou voľnou penou.
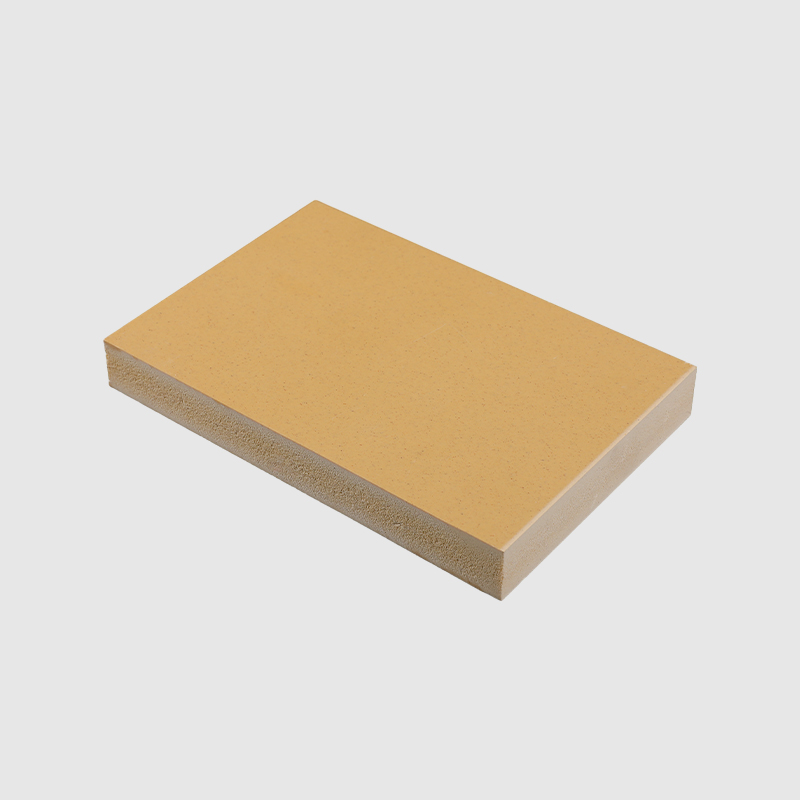 Veľkoobchod OEM/ODM 4x8ft drevoplastový kompozit wpc penová doska vodotesná pvc ona Ponuka Veľkoobchod 4x8ft drevoplastová kompozitná wpc penová doska vodotesné pvc dosky konštrukcie kuchyne kúpeľňové skrinky rezanie lišta... Zobraziť produkt →
Úplnú referenciu o frézach, hodnotách prekročenia a odstraňovania problémov nájdete v našej požadovanej na Výber CNC rezného nástroja pre PVC penové dosky .
Tenký materiál sa pri zaťažení ohýba; hrubý materiál zachytáva teplo v hlbokých rezoch. Zodpovedajúcim spôsobom upravte svoje požiadavky pridržiavania: celoplošné vákuum pre menšie plechy ako 6 mm a obvodové zovretie plus správny plán oddeľovania tried pre materiál nad 15 mm.
UV atrament potrebuje na správne zmäkčenie povrchovej energie aspoň 38–44 dyne/cm. Čerstvo extrudované PVC penová doska často meria pod touto podporou, prísady a antistatické činidlá migrujú na povrch počas chladenia. Praktickým výsledkom sú perličky atramentu, slabé farby alebo prejavy priľnavosti po vytvrdnutí.
Utieranie ukončiť nestačí na konečných výsledkov. Pomáha korónová úprava alebo úprava plameňom, no spoľahlivejším riešením je pomôcť s pevnou vrchnou vrstvou. Rozdiel je jasný: na voľnejšiu penu sa atrament usadzuje v ústach buniek a spôsobuje, že pevné oblasti vyzerajú nerovnomerne; na koextrudovanom uzávere zostáva atrament na vrchu a drží si svoju hustotu.
Výrobcovia, ktorí tlačia pravidelne, by mali hodnotiť a PVC koextrúzna penová doska s hladkým povrchom aby sa predišlo s pórovitosťou skôr, ako to ovplyvňuje výrobný cyklus.
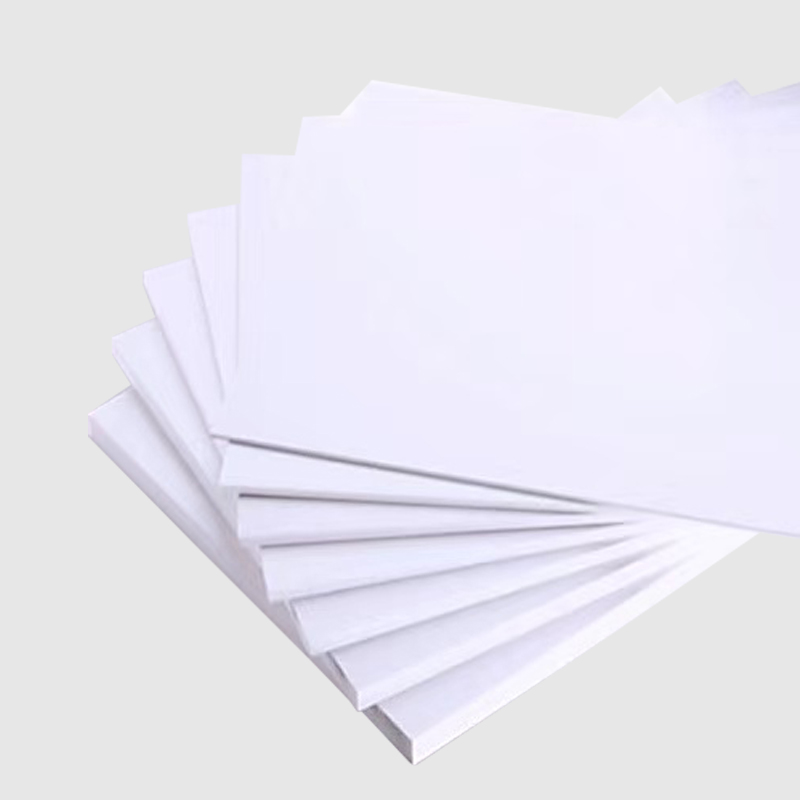 Veľkoobchod OEM/ODM Pvc koextrudovaná penová doska hladký povrch extra tuhý plast Veľkoobchodná ponuka Pvc koextrudovaná penová doska hladký povrch extra tuhé plastové pvc dosky vodotesné zvukotesné, Jiatao Industrial Co., Lt... Zobraziť produkt →
Tolerancia hrúbky ovplyvňuje aj lamináciu. Keď sa listy dostanú o viac ako ± 0,3 mm, široký laminovací valec použijeme nerovnomerný tlak na plochu listu. Listy držané na ±0,2 mm alebo lepšie v rozsahu 3–18 mm udržujú výstup laminácie primeraný.
Ak sa chcete pozrieť bližšie na problém povrchovej energie a ako ju otestovať interne, nájdete si náš o povrchové napätie a priľnavosť UV atramentu .
Testovacie perá sú lacné, zaberú päť sekúnd na jednu tabuľu a povedia vám, či je dávka pripravená na atrament. Ak je hodnota povrchu nižšie ako 38 dyne/cm, tlačiareň nenastavujte; upraviť dodávku dosiek alebo vyžiadať predúpravu od výrobcu.
Doska, ktorá sa líši od šarže k šarži, robí z každého strojového nastavenia kompromisu. Keď vidíte nekonzistentné správanie pri rezaní z plechov, ktoré vyzerajú identicky, príčina je zvyčajne v protismere: posun teploty vytláčania, nerovnomerné chladenie alebo nedostatočný čas zrenia pred balením. Žiadna z nich neprejaví pri vizuálnej kontrole, ale všetky spôsoby výroby plechu.
Požiadajte svojho dodávateľa o tri čísla: toleranciu hustoty, toleranciu hrúbky a čas odpočinku medzi vytláčaním a balením. Tolerancia hustoty ±5 %, tolerancia hrúbky ±0,2–0,3 mm a jasný plán zrenia sú tými detailmi, ktoré oddeľujú kontrolovaný produkt od tiketu lotérie.
Dosky, ktoré sa blížia k dokončenej šírke, skracujú čas pílenia a zabraňujú často okrajov, ku ktorým patria pri preprave a opätovnému rezu listu plnej veľkosti. Doska s čistou veľkosťou tiež prvých a posledných 10 mm každého listu, kde sa sústreďujú variácie kvality okrajov.
Nechajte hárok narezať na bežne veľkú veľkosť blízku vašej čistej technológie a odpad odrežete: raz na meter štvorcové, raz pracovne.
Ak dodávateľ zverejňuje svoju kontrolu kvality, použite ich. Náš prehľad o kontrola kvality dodávateľa pre dosky z penového PVC Zoznam kontrol a metód odberu vzoriek, na ktoré stojí za to sa opýtať predtým, ako sa zaviažete k objednávke kontajnera.
Zlepšený výkon pri spracovaní fólie z penového PVC nie je záležitosťou rýchlejšieho smerovača alebo lepšieho atramentu. Ide o zladenie štruktúry dosky s konečnou úpravou, nastavenie stroja na hustotu, ste si skutočne objednali, potvrdenie povrchovej energie pred tlačou a výber dodávateľa, ktorý zverejňuje tolerancie a následne ich dodrží. Keď sú tieto štyri rozhodnutia správne, pernatý okraj, škvrnitá hmota a odizolovaný otvor na skrutku prestanú byť pravidelnými návštevníkmi.

Doska z penovej PVC s vysokou hustotou je vhodný na prispôsobenie nábytku a prispôsobenie skríň. Je ľahké vŕtať, rezať a brúsiť. Podporuje pr...
skontrolujte podrobnosti
Vlastnosti: Vyrezávanie z penovej dosky sa často používa na výrobu modelov a ručné práce, rozumná cena, prispôsobivá a odolná. Podporujte prispôsob...
skontrolujte podrobnosti
The PVC penová doska je navrhnutý pre použitie v reklame, značkách a stavebných aplikáciách. Vyrobené s použitím technológia vytláčania ...
skontrolujte podrobnosti
Doska z penového PVC sa vyrába pomocou pokročilej technológie koextrúzie, ktorá poskytuje jednotnú hustotu, stabilné rozmery a konzistentnú kvalitu...
skontrolujte podrobnosti
PVC penová doska bez obsahu olova s hustotou 0,55 a hustotou 11 mm z PVC je voľbou pre výrobu skriniek. Penová doska je vyrobená z vysoko kvalitn...
skontrolujte podrobnosti
Prémiová žiarivo žltá/biela penová doska z PVC s hrúbkou 12 mm je vhodný pre nápisy, výstavné stojany, remeslá a interiérové dekorácie. Táto ...
skontrolujte podrobnosti
Základné špecifikácie 4 * 8 stôp 3 mm PVC dosky zo sivej penovej dosky sú 1220 mm x 2440 mm a hrúbku je možné zvoliť od 3 mm do 25 mm, čo poskytuje...
skontrolujte podrobnosti
Vlastnosti: vysoko kvalitné suroviny, spomalenie horenia, dostatočný inventár, vlhkosť a vodotesná, podporujú prispôsobenie. Podpora loga, prispôso...
skontrolujte podrobnosti
No.65 Liminba, Yinong Town, Xiaoshan District, Hangzhou, Zhejiang, Čína
+86-17816178586
Copyright © Jiatao Industry Co., Ltd. All Rights Reserved.
Dodávatelia dosiek z pevnej PVC peny na mieru


Contact Us